


Dans les systèmes de contrôle d'automatisation industrielle modernes, le fonctionnement coordonné des automates programmables (PLC) et des entraînements à fréquence variable (VFD) est devenu la solution principale pour le contrôle des moteurs. Cependant, dans les applications pratiques, une mauvaise gestion des détails techniques lors de leur connexion entraîne souvent des dysfonctionnements-allant d'un temps d'arrêt de l'équipement à des dommages matériels. Cet article analysera en profondeur les problèmes typiques des connexions PLC-VFD, en fournissant des solutions systématiques dans tous les domaines, notamment l'adaptation des signaux, la suppression des interférences et la configuration des paramètres.
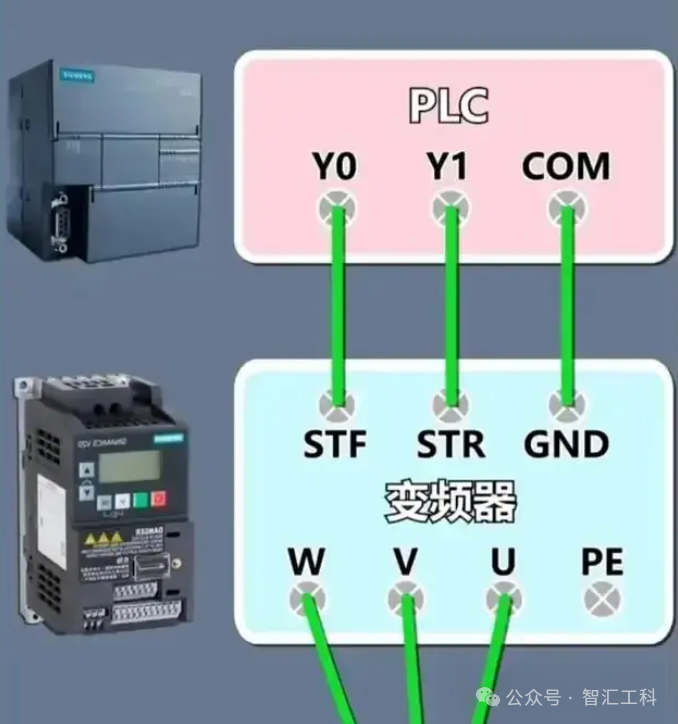
I. Problèmes de compatibilité de l'interface matérielle
La principale préoccupation lors de la connexion physique d’un API à un VFD est la compatibilité du niveau de signal. Dans la pratique, des échecs de communication se produisent souvent en raison d'une mauvaise configuration des résistances de terminaison sur les ports RS485. Par exemple, une étude de cas sur une ligne de conditionnement alimentaire a révélé que lorsque les distances de communication dépassaient 50 mètres sans activer la résistance de terminaison de 120 Ω, le taux d'erreur augmentait de 300 %. Dans les scénarios de contrôle analogique, lors de la connexion de la sortie 0-10 V des automates Mitsubishi de la série FX aux VFD Siemens MM440, l'adaptation d'impédance doit être prise en compte-l'impédance d'entrée du VFD doit dépasser 22 kΩ pour garantir la précision du signal de tension. Une attention particulière est requise pour certains VFD domestiques utilisant des entrées de type courant - (par exemple, 4-20 mA). La connexion directe aux modules PLC à sortie de tension nécessite une résistance de précision de 250 Ω pour la conversion V/I.
Pour le contrôle numérique, lorsque les contacts de sortie relais des automates Omron CP1H pilotent directement les onduleurs Schneider ATV310, la durée de vie des contacts peut être réduite à un-cinquième de la valeur standard en raison de commutations fréquentes. Il est recommandé d'adopter une solution d'isolation par optocoupleur ou de mettre en parallèle un circuit tampon RC (généralement 0,1 μF + 100Ω) à la sortie de l'automate. Cela peut réduire l'énergie de l'arc de contact de 70 %. Les données de mesure réelles d'un atelier de soudage automobile indiquent que l'installation d'un circuit tampon a augmenté la durée de vie mécanique du relais de 500 000 cycles à plus de 2 millions de cycles.
II. Interférences électromagnétiques conduites et suppression
Les interférences à haute fréquence-dans les environnements industriels proviennent principalement des actions de commutation rapides des IGBT dans les variateurs de fréquence (VFD). Les tests indiquent qu'un seul VFD de 22 kW peut générer des valeurs du/dt atteignant 5 kV/μs. Ces interférences affectent les systèmes de deux manières : premièrement, le rayonnement spatial perturbe le module CPU des automates, se manifestant par un emballement du programme ou des sauts soudains dans les valeurs d'échantillonnage AD ; Deuxièmement, il est conduit via des boucles de masse communes, provoquant des erreurs de bits de communication. Dans une étude de cas sur une usine de traitement des eaux usées, une mise à la terre partagée entre le VFD et le PLC a provoqué une ondulation de 0,5 V dans les signaux analogiques. La mise en œuvre d'une mise à la terre en un seul point-et le remplacement des câbles de signal par un câblage à paire torsadée blindée-(avec un blindage mis à la terre à une extrémité) ont réduit les interférences à 0,02 V.
Pour les interférences RF causées par les sorties PWM, une stratégie de protection en couches est recommandée : Niveau 1 : Installez des anneaux magnétiques (matériau de ferrite de nickel-zinc, impédance supérieure ou égale à 1 kΩ à 100 MHz) à l'entrée d'alimentation du VFD. Niveau 2 : Séparez les zones de courant élevé-et faible-dans l'armoire de commande, en maintenant un espacement minimum de 20 cm. Niveau 3 : Protégez entièrement les lignes de signaux sensibles avec des conduits métalliques. Les tests sur le terrain dans une salle blanche de semi-conducteurs ont démontré que cette approche réduit le taux d'erreur de communication RS485 de l'automate de 10⁻⁴ à 10⁻⁸.
III. Optimisation collaborative des paramètres logiciels
Lorsque les connexions matérielles sont normales mais que les performances de contrôle sont médiocres, cela provient souvent d'une inadéquation des paramètres. En mode contrôle de vitesse, le variateur Yaskawa GA700 nécessite une synchronisation avec le cycle de scrutation du PLC : lorsque le cycle de scrutation du programme PLC est de 10 ms, le temps de réponse en vitesse du variateur doit être réglé sur 20-30 ms. S'il est réglé trop court (par exemple 5 ms), cela provoque des fluctuations de la vitesse du moteur de ± 3 % de la valeur nominale. Les données de débogage d'une application de machine textile ont montré que le réglage du cycle de réglage PID à deux fois le cycle de balayage PLC améliorait la précision du contrôle de la tension du fil de 40 %.
La configuration du protocole de communication nécessite une correspondance encore plus fine. En mode Modbus RTU, les taux d'échec de communication entre les automates de la série Delta DVP et les onduleurs ABB ACS550 ont atteint 15 %, principalement en raison de conflits de réglage des bits d'arrêt. Les expériences ont confirmé que lorsque l'automate est réglé sur 1 bit d'arrêt et l'onduleur sur 2 bits d'arrêt, la probabilité d'échec de la somme de contrôle du message atteint 23 %. L'approche correcte consiste à activer la combinaison « bit d'arrêt 2-bit + parité paire » côté automate, ce qui permet d'obtenir un taux de réussite de communication de 99,99 %. Pour la communication PROFIBUS-DP, l'écart d'horloge entre le Siemens S7-1500 et le Danfoss FC302 doit être contrôlé dans un délai de 1/4 bit ; sinon, une perte de données périodique se produit.
IV. Processus typique de diagnostic des pannes
Lorsque des interruptions de communication se produisent, une approche de diagnostic en couches est recommandée : Tout d'abord, utilisez un oscilloscope pour inspecter les signaux de la couche physique (par exemple, la tension différentielle de la ligne RS485 A/B doit être supérieure ou égale à 1,5 V). Ensuite, capturez les messages avec un analyseur de protocole (les trames Modbus normales doivent avoir des périodes de silence de 3,5 caractères). Enfin, vérifiez la cohérence des paramètres (l'écart de débit en bauds doit<2%). In a cement plant vertical mill case, communication chip damage caused by ground potential differences was identified. The issue was completely resolved by implementing fiber optic converters for isolation.
Pour les anomalies de contrôle analogique, établissez une procédure de test standardisée : Tout d'abord, mesurez la tension à la borne de sortie de l'API (tolérance de ±0,1 % autorisée) ; Deuxièmement, inspectez la valeur d'affichage d'entrée du côté de l'onduleur (calibrage requis si l'écart dépasse 1 % ); Enfin, vérifiez la courbe de réponse du contrôle. Les enregistrements d'un projet de modernisation d'une machine de moulage par injection montrent que le remplacement du module 12-bits d'origine par un module DA 16 bits de haute précision a réduit l'écart de poids du produit de ±5 g à ±0,8 g.
V.-Solutions techniques de pointe
La technologie Ethernet industrielle de nouvelle-génération redéfinit l'architecture des onduleurs CPL-. La technologie de bus EtherCAT réduit les cycles de communication à 100 μs. Lorsqu'il est associé à l'interface matérielle en temps réel-des onduleurs Siemens G120X, il atteint une précision de synchronisation de ±1 μs. Après la mise en œuvre de cette solution, une machine à rouler les électrodes à batterie au lithium a atteint une précision de contrôle de l'épaisseur de ± 0,5 μm. De plus, la technologie Time-Sensitive Networking (TSN) permet la transmission de trames Ethernet standard des commandes de contrôle de mouvement. Lorsque les automates B&R X20 et les onduleurs Lenze 9400 sont mis en réseau via TSN, la gigue peut être contrôlée en 500 ns.
Les solutions de connectivité sans fil font également leur entrée dans les applications industrielles. La série ABB ACS880 prend en charge la connectivité WLAN-IEEE802.11ac. Dans les applications mobiles telles que les grues, combinées à des mécanismes de communication redondants PLC (par exemple, secours à chaud à double canal -), le temps de commutation moyen peut être maintenu en dessous de 50 ms. Les données de test indiquent que la fiabilité de la communication reste à 99,9 %, même à une intensité de signal de -75 dBm dans la bande de 2,4 GHz.
À mesure que l'Industrie 4.0 progresse, la connectivité entre les automates et les variateurs évoluera vers une collaboration au niveau du système-. Il est conseillé aux ingénieurs de se concentrer non seulement sur les détails techniques individuels, mais également sur la maîtrise des méthodologies de conception globales pour les systèmes de contrôle en réseau. Tirer parti de la technologie des jumeaux numériques pour pré-valider les solutions de connectivité peut réduire fondamentalement les risques de mise en service sur-site. Un projet d'usine intelligente a démontré que la technologie de mise en service virtuelle réduisait les problèmes de connectivité de 80 % et raccourcissait les cycles de mise en service des équipements de 40 %.